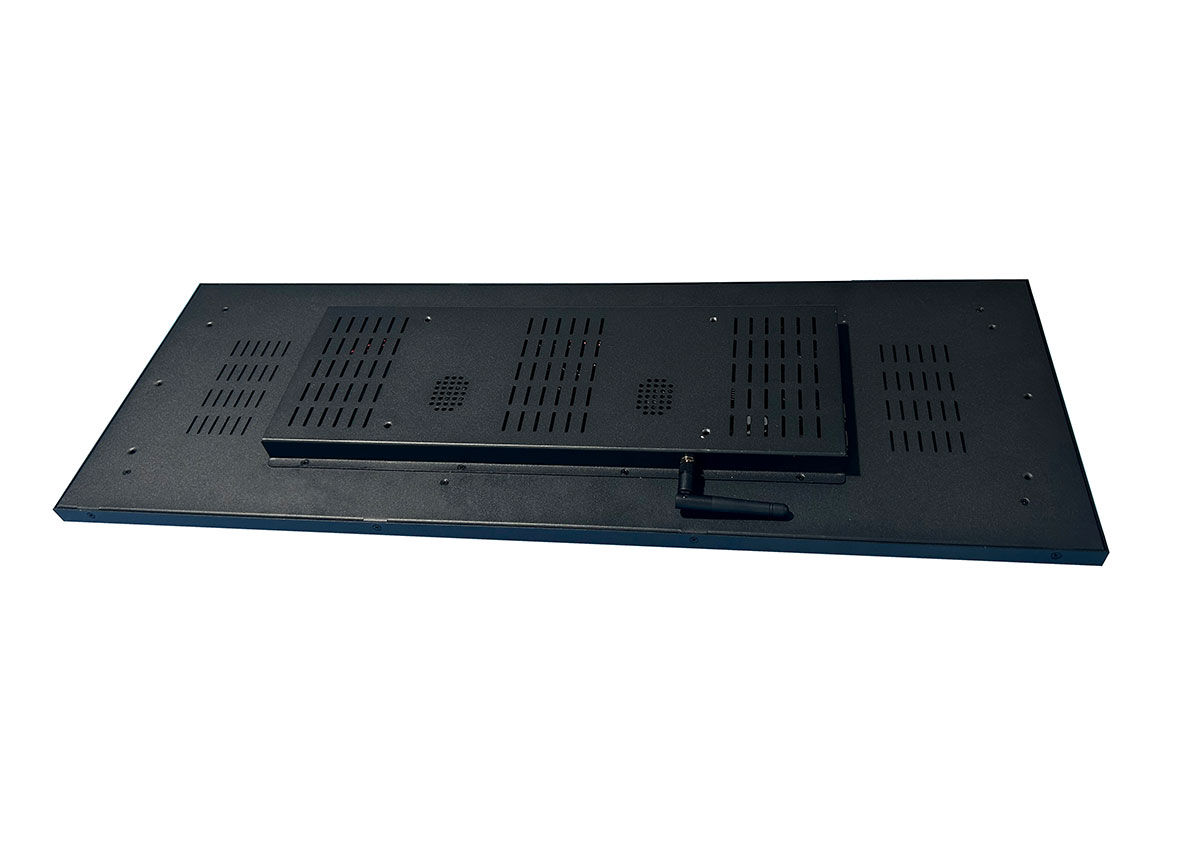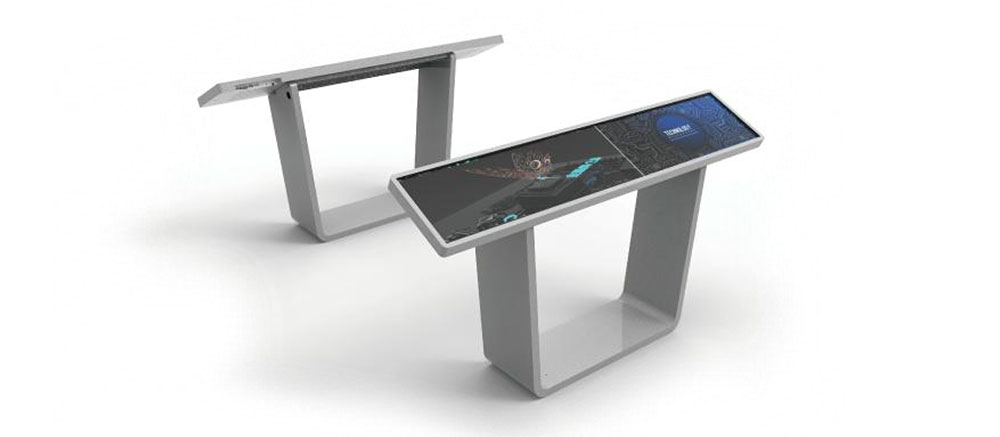
在工业控制设备向小型化、高集成度、多信息同屏显示方向演进的今天,传统的 4:3 或 16:9 方形显示屏已经难以适配机架面板、机柜导轨、机箱前面板这类"横向长、纵向窄"的安装空间。超宽条形液晶屏正是在这一背景下被大量引入工业场景的显示器件。本文从显示模组厂商的技术视角出发,围绕机械结构、电气接口、背光光学、宽温可靠性与量产导入五个维度,系统梳理工业控制设备集成超宽条形液晶屏的完整工程流程。
一、工业控制设备为什么需要超宽条形液晶屏
工业控制设备的人机界面长期面临三组矛盾:一是机箱前面板的可用高度有限,二是需要同屏呈现的参数、状态、报警条目越来越多,三是现场存在粉尘、油污、振动与宽温环境。超宽条形液晶屏通过改变长宽比而非缩小像素尺寸来解决这组矛盾——在保持足够字符高度的前提下,把显示区域横向拉长,用"横向铺开"替代"纵向堆叠"。
典型的应用场景包括:
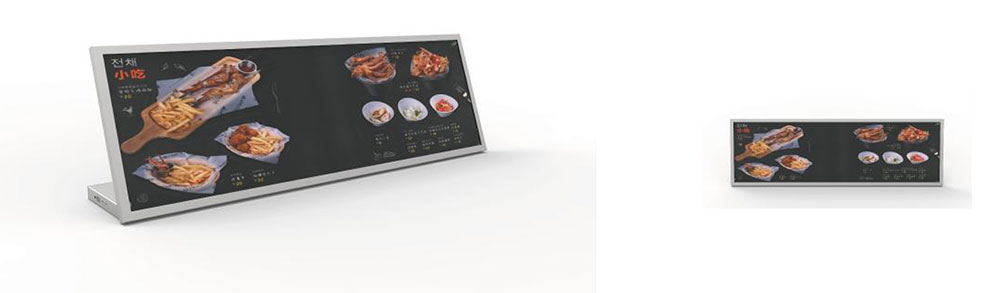
- 机架式服务器、工控机的状态指示条,用于显示通道号、温度、风扇转速、网络状态;
- 数控机床、注塑机的操作面板顶部信息条;
- 充电桩、加油机、储能 BMS 柜的人机交互界面;
- 电力监控装置、轨道交通 PIS 系统的站点与告警条;
- 医疗仪器、检测设备的参数横排显示区。
与"小尺寸方屏 + 多块拼接"的方案相比,单块超宽条形屏在视觉连续性、拼缝控制、装配工时和整机成本上都更有优势,但同时对结构公差、信号完整性和背光均匀性提出了更高要求。
二、超宽条形液晶屏的技术特征
2.1 长宽比与可视区域
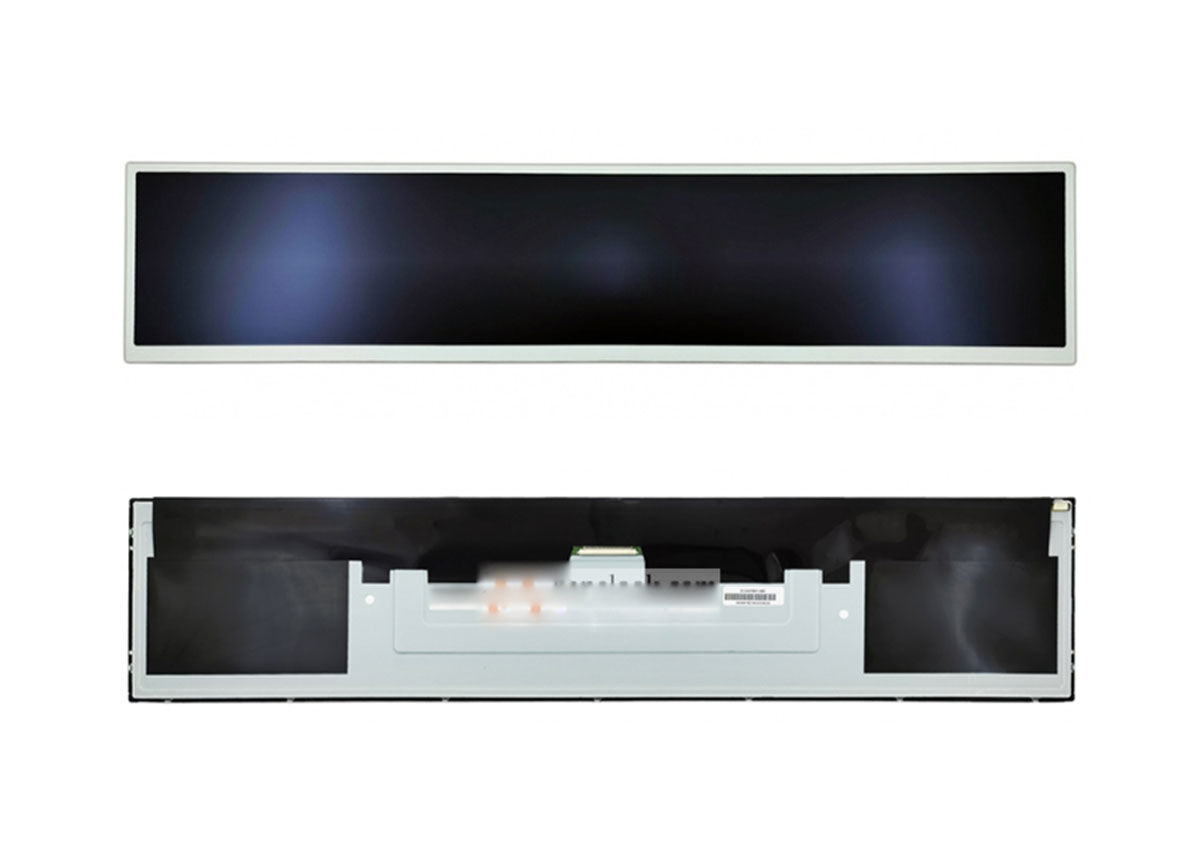
行业内常见的条形屏长宽比集中在 16:3.9、28:9、37:9 等区间,玻璃外形常见于 8.8 英寸、12.3 英寸、16.2 英寸、19 英寸、23.1 英寸、28 英寸、37 英寸等规格。工程选型时应以"可视区域(AA 区)"而非"外形尺寸"作为设计基准,同时预留前框压边量——常规设计压边 0.8~1.5 mm,过窄会出现漏光,过宽则压缩有效显示面积。
2.2 关键性能参数对照
| 参数项 | 室内型 | 工业半户外型 | 户外型 |
|---|---|---|---|
| 典型亮度 | 400~700cd/m² | 1000~1500 cd/m² | 2000~3000 cd/m² |
| 对比度 | 1000:1 | 1200:1~1500:1 | 1500:1 以上 |
| 可视角度 | IPS 85°/85°/85℃/85℃ | IPS 全视角 | IPS 全视角 |
| 工作温度 | 0~50 ℃ | -20~70 ℃ | -30~80 ℃ |
| 表面处理 | AG 防眩 | AG + 钢化盖板 | AG + AR 减反 + 贴合 |
| 调光方式 | PWM 或 DC 模拟 | 高频 PWM(≥20 kHz) | 恒流 + 分区调光 |
需要特别提示的是调光频率。工业现场大量存在工业相机、条码扫描器和视觉检测工位,若背光 PWM 频率低于 3 kHz,摄像设备拍摄时会出现明显横向黑带。因此在视觉检测类设备上,应优先选择 20 kHz 以上的高频调光或 DC 模拟调光方案。
三、集成前的需求定义与选型
选型失误是工业项目返工的首要原因。建议在立项阶段逐条确认以下要素:
- 显示内容优先级:确定主信息与辅助信息的层级,明确最小可读字号,反推所需像素密度。工业 HMI 的中文字符建议不小于 16×16 像素。
- 环境照度:实测安装位置的照度。1000~2000 lux 的厂房环境下,显示屏亮度应不低于 700 cd/m²;强光直射场景需 1000 cd/m² 以上并配合高对比度设计。
- 温度边界:记录设备实际工作温度区间及低温启动要求。低于 -20 ℃ 启动时,通常需要配置加热膜或背光预热策略。
- 接口类型:评估主控平台的显示输出能力,确认 LVDS、eDP、MIPI DSI、V-by-One 或 RGB TTL 的可用性。
- 触控需求:判断是否需要电容触控、是否需要戴手套或湿手操作、是否需要防爆或防化学腐蚀盖板。
- 生命周期:工业设备的服役周期通常在 5~10 年,需确认屏体的供货承诺周期与停产通知机制,避免中途改版。
四、机械结构集成
4.1 安装方式的选择
常见安装方式有三种:嵌入式前装(屏体从前方卡入面板开孔,前框压紧)、背装式(屏体从机箱内部压贴到面板背面)、悬挂支架式(适合大尺寸 28 英寸以上机型)。嵌入式前装的密封性最好,但要求面板开孔公差控制在 ±0.2 mm 以内,且前框与面板之间需加装泡棉或硅胶密封条。
4.2 堆叠高度与公差链
条形屏的堆叠结构通常为:钢化盖板 → OCA 全贴合 → 液晶模组 → 背光组件 → 金属背板 → 主板。全贴合可显著提升对比度并抑制内部反射,但会增加 1.0~1.8 mm 的整体厚度。设计时应绘制完整的公差链,重点确认三处:盖板与面板的缝隙、屏体与主板的垂直间距(建议不小于 3 mm,用于走线与缓冲)、以及 FPC 弯折半径(建议不小于 1.5 mm)。
4.3 应力控制
条形屏长边跨度大,抗弯刚度低,是应力失效的高发部位。工程上应避免在屏体长边中部施加点状压紧力,改用条形支撑或均匀分布的弹性垫。压紧力过大会引发水波纹、Mura 或局部亮度不均,通常在装配后通过点灯检查判定。
五、电气与信号接口集成
5.1 接口方案对比
| 接口 | 典型带宽 | 线束复杂度 | 适用建议 |
|---|---|---|---|
| RGB TTL | 低 | 高(24 位并行) | 小尺寸低分辨率 |
| 单通道 LVDS | 约 3.5 Gbps | 低 | 1920×360 及以下 |
| 双通道 LVDS | 约 7 Gbps | 中 | 1920×540、2880×540 |
| 电力分配 | 可达 10 Gbps 以上 | 低 | 高分辨率、长线束 |
| V-by-One | 高 | 低 | 大尺寸条形屏、4K 级 |
接口选择的核心依据是像素时钟需求与线束长度。工业机箱内部线束往往需要 200~500 mm,此时 LVDS 差分对必须严格控制 100 Ω 差分阻抗、对间等长(误差建议小于 5 mm),并远离背光升压电路与开关电源走线。
5.2 背光驱动设计
条形屏的 LED 串通常采用侧入式灯条结构,恒流驱动的电流精度直接影响亮度一致性。设计要点包括:恒流通道数量与灯条分区匹配;开短路保护与温度降额;软启动抑制浪涌;以及在低温环境下适当提升启动电流以缩短点亮时间。若采用多路恒流 IC,需确保各路输出电流偏差控制在 ±2% 以内,否则会出现横向明暗条。
六、光学与外观集成
盖板与模组之间的处理方式决定了整机的观感上限。全贴合方案可减少 4%~8% 的界面反射损失,并消除空气层导致的重影;若成本受限采用框贴,则需在屏体非显示区加贴黑色遮光胶,避免边缘漏光。
表面处理方面,AG 防眩层可将镜面反射转化为漫反射,适合存在顶灯的车间;AR 减反层可提升透光率约 2%~3%,更适合强光直射的户外机型;AF 防指纹涂层则用于带触控的交互场景。三种处理对亮度的贡献不同,需与背光功率预算联合评估。
七、散热设计与宽温可靠性
高亮背光是条形屏的主要热源。1000 cd/m² 级别的模组,其背光功耗可达显示驱动功耗的 3~5 倍。结构设计上建议:金属背板作为主散热路径,通过导热垫与机箱钣金连接;避免将屏体紧贴发热量大的电源模块;对 1500 cd/m² 以上机型,考虑增加铝挤散热条或风道设计。
宽温可靠性方面,液晶材料的相变温度决定了低温响应速度。-20 ℃ 环境下,普通液晶的响应时间可能从 8 ms 延长至 40 ms 以上,出现拖影。解决路径有三条:选用宽温液晶配方;加装透明加热膜并在开机时预热 30~120 秒;采用低温补偿的过驱动(Over Drive)算法。高温端则应重点关注偏光片耐温等级与背光 LED 的光衰特性。
八、EMC 与工业环境适应性
工业现场的电磁环境远比消费电子恶劣。集成时应做到:显示线束采用屏蔽排线并单端或双端接地;屏体金属背板与机箱地可靠搭接;LVDS 差分对避免与继电器、变频器线束并行敷设;在接口处预留共模电感与 TVS 抑制器件。
静电防护方面,暴露在面板外部的盖板应能承受接触放电 ±8 kV、空气放电 ±15 kV 的常规工业测试要求。若设备通过触摸操作,还需评估盖板的表面电阻与接地路径,避免电荷积累导致误触。
九、固件与驱动适配
条形屏的分辨率往往不是标准分辨率,主控平台的显示控制器需要支持自定义时序参数。适配工作包括:写入正确的时序表(HFP、HBP、HSW、VFP、VBP、VSW);校准时序极性;确认背光调光接口(PWM、I²C 或模拟电压)的驱动能力;以及在启动阶段增加"先背光后信号"或"先信号后背光"的时序控制,避免上电瞬间的花屏或白屏。
对于需要旋转或跨屏显示的方案,还应确认图形引擎对超宽画布的支持能力,避免出现拉伸变形或像素插值导致的文字模糊。
十、测试验证与量产导入
工程样机阶段建议完成以下验证项目:
- 高低温循环与高温高湿存储,确认无 Mura、无偏光片起翘;
- 随机振动与机械冲击,重点观察 FPC 焊点与屏体固定点;
- 亮度与色度九点或十三点均匀性测量,中心与边缘亮度偏差通常应控制在 20% 以内;
- 48~72 小时连续老化点亮,记录首末亮度衰减;
- ESD、EFT 与雷击浪涌测试;
- 装配公差与压边量的批量一致性抽检。
量产导入阶段的核心工作是建立屏体来料检验规范,明确亮度分级、色坐标容差、外观缺陷判定标准(亮点、暗点、Mura、划伤),并与供应商约定批次色差控制范围。这一步做扎实,可以显著降低整机返修率。
十一、典型问题与排查对策
| 现象 | 常见原因 | 对策 | |||||||
|---|---|---|---|---|---|---|---|---|---|
| 开机花屏、闪屏 | 时序参数错误、线束KEYWORDS: 工业控制设备如何集成超宽条形液晶屏?
文件官方信息文件类型: 官方产品技术规格
最后更新时间: 10, 15, 2026
作者 产品工程师/ R&D专家——陈云
批准人: 技术总监/质量总监——陈华
领英: https://www.linkedin.com/in/hua-chen-b25a2a40a/
经验:12年以上户外和工业LCD应用的光学粘合和高亮度背光设计经验。自2018年以来,陈一直领导HITULCD的光学粘合工艺开发,直接与欧洲各地的客户合作,开展宽温度和阳光可读显示项目,包括户外标牌和交通显示部署。
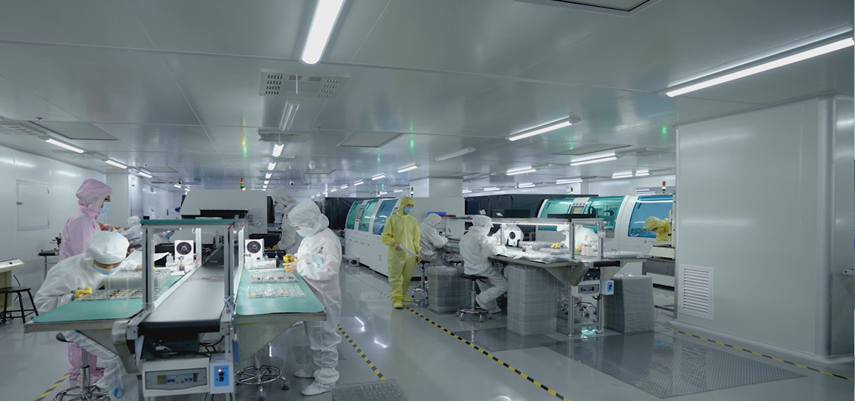
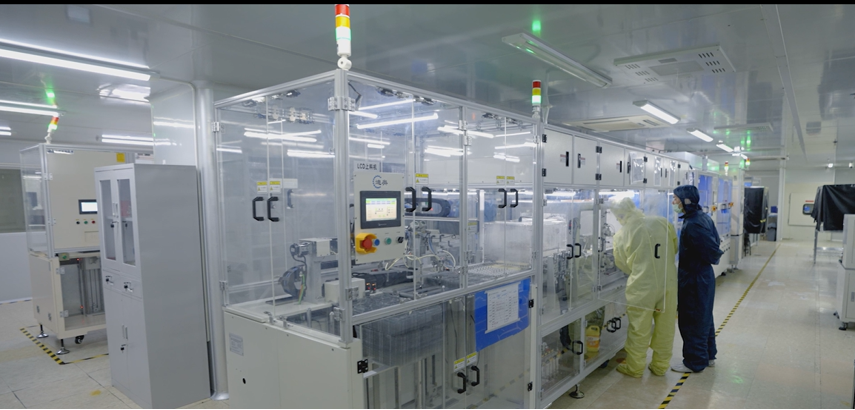
全球产品认证;合规性文件我们的全系列产品已通过国际公认的质量合规测试。我们的制造系统遵循标准化的严格控制程序,具有完全可追溯的质量记录和可验证的测试数据。所有官方证书均可用于支持项目评估和采购检查。 真实工厂车间视频·内部生产 / 严格的质量控制保证我们是一家直接的OEM制造商,拥有自有的标准化生产设施、全自动SMT装配线、专业的老化测试车间和精密的质量控制实验室。所有制造程序均在内部完成,并进行多阶段质量检查。没有第三方中介机构来保证一致的产品性能和稳定的交付时间表。 一个真正的工厂。 可公开验证。在您发送询问之前,请亲自查看我们。以下所有信息均在中国政府商业登记处公开记录。
✓ 我们对中国政府监管机构持有的所有官方公司文件保持完全透明。如果您想在讨论之前确认我们的实际工厂位置,我们的注册地址可以在谷歌地图上完全搜索。
在谷歌地图上查看→
热门文章
| ||||||||