在钢厂的操作台、冷库的分拣线、光伏电站的逆变器柜、港口起重机的驾驶室里,屏幕常常是整台设备上最“显眼”却又最容易被低估的部件。客户在选型时几乎都会问同样三个问题:能不能在强光下看清楚?能不能三五年不坏?能不能再便宜一点?作为高亮液晶显示屏制造商的技术工程师,我的经验是:这三个问题不能分开回答,它们共用同一套物理约束。真正可行的做法,是把“看得清、用得久、买得起”拆解成可以量化、可以验证的工程指标,再在指标之间做有意识的取舍。
一、可读性:亮度只是入场券,不是终点
很多项目在规格书里只写一条“亮度≥1000nits”,就认为解决了户外可读性问题。实际装机后却发现屏幕在正午阳光下依然发白、发灰,或者反光得只能看到自己的脸。原因在于,人眼感知的“看得清”由三个变量共同决定:屏幕发出的光、屏幕反射的环境光、以及画面本身的对比结构。
1. 亮度要按环境光分档,而不是越高越好
常规室内工业面板的亮度在300~500nits区间;有顶棚遮挡的厂房、半户外机柜、靠近窗户的操作位,建议800~1000nits;而户外无遮挡直射、海边码头、光伏跟踪支架等场景,通常需要1000~1500nits甚至更高。需要提醒的是,亮度每上一个台阶,背光功耗、发热量和成本都会同步上升,而且亮度过高在夜间或阴影环境下会造成眩光和视觉疲劳。因此正确的问法不是“最亮能做到多少”,而是“我这个安装位置的最大环境照度是多少”。
2. 对比度与反射率,才是“看得清”的关键
屏幕在强光下的有效对比度,取决于白态亮度与环境光反射亮度的比值。假设一块屏在阳光下反射了150nits的光,那么即使白态亮度做到1000nits,实际对比度也只剩下约6:1,画面自然发灰。解决路径有三条:一是表面处理,用AG防眩(雾面)把镜面反射打散成漫反射,用AR减反射镀膜把反射率从4%左右压到1%以下;二是光学贴合(Optical Bonding),用光学胶把盖板玻璃与液晶面板之间的空气层填实,消除多次界面反射,同时提升对比度与抗震性;三是压低黑态亮度,做好背光遮光与漏光控制。工程实践中,一块800nits全贴合加AG处理的屏,往往比一块1200nits空气层结构的屏在户外更“好读”,成本还更低。
3. 宽温环境下的可读性衰减常被忽略
液晶的响应速度、阈值电压和背光LED的光效都随温度变化。低温下画面拖影、对比度下降,高温下背光光衰加快、色彩偏移。所以可读性验证不能只在25℃的实验室做,而要在-30℃~80℃的全温区实测亮度、对比度和响应时间,并把数据写进规格书。对寒区冷库、露天充电桩这类应用,这一条比标称亮度更重要。
4. 视角与偏振光
工业设备的操作者常常是斜视、俯视,户外作业人员还可能戴着偏光太阳镜。IPS全视角面板配合偏光片角度优化,可以避免“换个角度看就反色”的尴尬,这也是很多现场投诉的真正来源。
二、稳定性:真正的指标是“在规格边界内不漂移”
工业客户说的“稳定”,其实包含两层含义:一是不坏,二是长期不衰减、不漂移。前者靠可靠性设计,后者靠器件选型和降额策略。
1. 热设计是稳定性的第一道门槛
高亮屏的背光功率可能是普通屏的2~3倍,热量集中在狭窄的边框和背光腔内。若结构上没有金属背板导热、没有合理的对流通道,LED结温升高会直接导致光衰加速、色坐标偏移。设计时应明确工作温度范围(常见-20℃~70℃,宽温型可到-30℃~80℃)、存储温度范围,并在整机层面做热仿真与实测点温。
2. 背光寿命与驱动方式
标称寿命要看定义:是亮度衰减到初始值70%的时间(L70),还是50%(L50)。恒流驱动、合理的电流降额、避免PWM低频调光带来的闪烁,都会显著延长实际可用寿命。对24小时不间断运行的自助终端、电力监控屏,建议按L70≥50000小时设计,并对关键场景考虑双背光通道或冗余供电。
3. 结构与防护
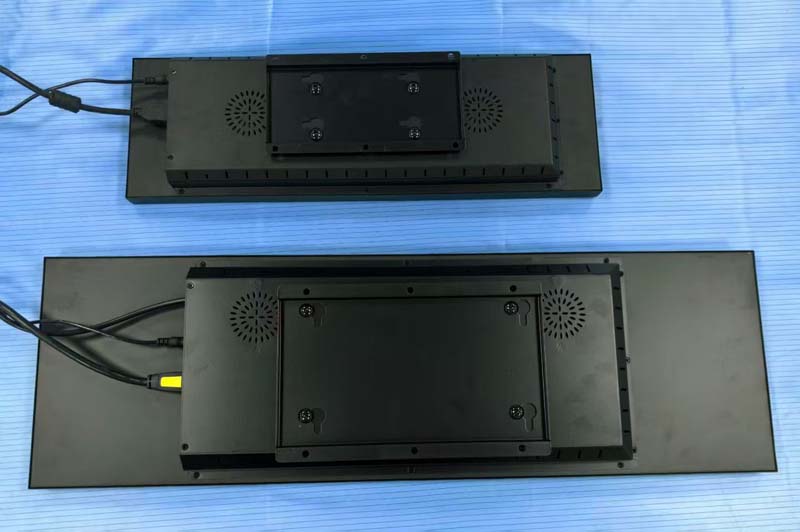
全贴合不仅提升可读性,还能防止温差结露起雾,这对冷库门体、洗车设备、食品加工线尤为重要。防护等级按实际清洗方式确定:面板IP65是常见起点,需要高压冲洗的场合则要整体结构配合。此外,振动与冲击(如工程机械、AGV)、UV老化(户外)、盐雾(沿海)都属于必须提前声明并验证的边界条件。
4. 电气与EMC
工业现场的变频器、伺服、继电器会产生强干扰。LVDS或eDP接口的走线长度、屏蔽与接地方式、ESD防护等级,都会直接影响花屏、闪屏、黑屏的概率。这一环节的返工成本极高,建议在打样阶段就做整机EMC预测试。
5. 长期供货与批次一致性
工业设备的生命周期通常是5~10年,而消费类面板的迭代周期可能只有2年。选型时必须确认供应商的长期供货承诺、备货策略,以及批次间的亮度与色差控制范围(如ΔE≤3)。否则三年后换屏,客户会收到一张“颜色不一样”的投诉单。
三、成本:把预算花在用户能感知的地方
成本控制不等于压低单价。高亮屏的成本随亮度呈非线性上升,因为要更换高光效LED、增加灯珠数量、加强散热结构、提高电源功率。粗略而言,从500nits提升到1000nits,成本增幅往往在30%以上;从1000nits到1500nits,增幅还会进一步扩大,而用户感知的提升却在递减。
| 应用场景 | 建议亮度 | 表面处理 | 结构建议 | 成本取向 |
|---|---|---|---|---|
| 室内机柜、仪器面板 | 300~500nits | AG或普通 | 框贴即可 | 优先成本 |
| 厂房、半户外机柜 | 800~1000nits | AG+全贴合 | 金属背板导热 | 均衡 |
| 户外直射、充电桩 | 1000~1500nits | AR+AG+全贴合 | 宽温+高亮散热 | 优先可读性 |
| 冷库、食品加工 | 700~1000nits | 全贴合防雾 | 宽温+IP65 | 优先稳定性 |
另一个常被忽略的维度是全生命周期成本:一次现场更换的人工与停机损失,往往数倍于屏幕本身的差价。把预算从“多200nits”转移到“全贴合+宽温+长寿命背光”上,通常能换来更低的综合成本和更少的售后纠纷。
四、兼顾三者的工程方法
第一步,明确环境包络:最大环境照度、温度区间、防护与清洗方式、振动等级、预期运行年限。第二步,定义最小充分规格:先满足环境包络的最低要求,再用余量买可靠性,而不是用余量买参数。第三步,用样品做现场验证:把屏装到真实设备上,在一天中光照最强的时段实拍对比,在高温与低温各做一轮连续点亮测试。纸上参数永远替代不了现场那一小时。
HITULCD 在高亮工业显示上的实践
HITULCD 长期专注于高亮液晶显示屏的研发与制造,围绕工业现场的三重约束提供可配置的方案:亮度覆盖常规到高亮区间,可按项目做光学贴合、AR/AG表面处理与宽温结构设计;面板选型兼顾长期供货与批次色差控制;在样机阶段可配合客户完成热测试、EMC预测试和现场可读性比对。我们的建议始终是:先给场景,再谈参数——把应用环境说清楚,方案自然会收敛到一个既看得清、又用得久、还付得起的平衡点。
常见问题
Q:亮度越高越好吗?不是。亮度要与环境光匹配,过高会增加功耗与眩光,还会加速背光衰减。
Q:光学贴合值得加钱吗?在强光、温差大、有振动或需要防雾的场景,通常值得;纯室内机柜则可优先考虑成本。
Q:高亮屏一定要额外散热吗?高亮意味着更大的背光功率,多数户外机型需要金属背板导热与结构对流设计,具体要按实测点温判断。
Q:低温下画面拖影怎么办?选择宽温液晶材料与加热方案,并在规格书中明确低温响应时间指标。
结语
可读性、稳定性与成本,本质上是一个三角形:你能同时拿到两条边的最优解,第三条边必然要妥协。工程的价值不在于宣称三者都能满分,而在于准确判断你的场景更靠近哪个顶点,然后把资源精准投进去。把环境数据摸清楚,把验证做扎实,剩下的选择其实并不难。
KEYWORDS: 工业设备显示屏,高亮液晶显示屏,宽温工业屏,阳光可视显示屏,工业显示屏选