为什么定制条形屏不能"直接下单"
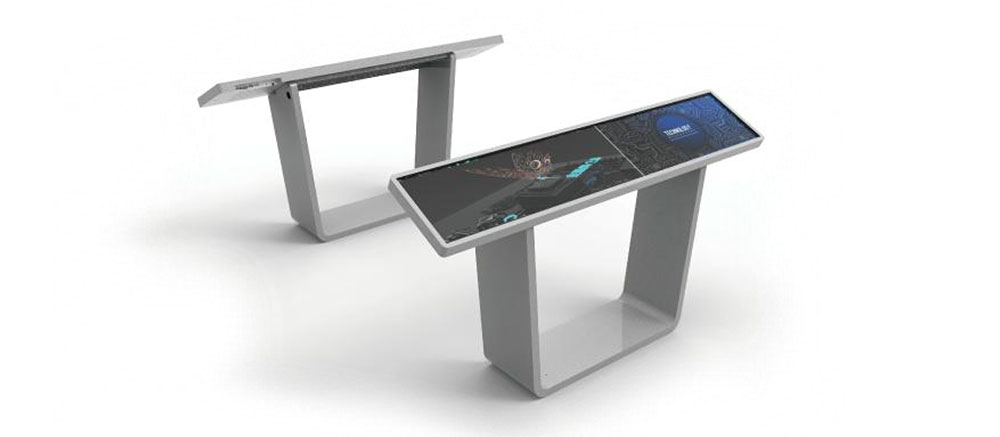
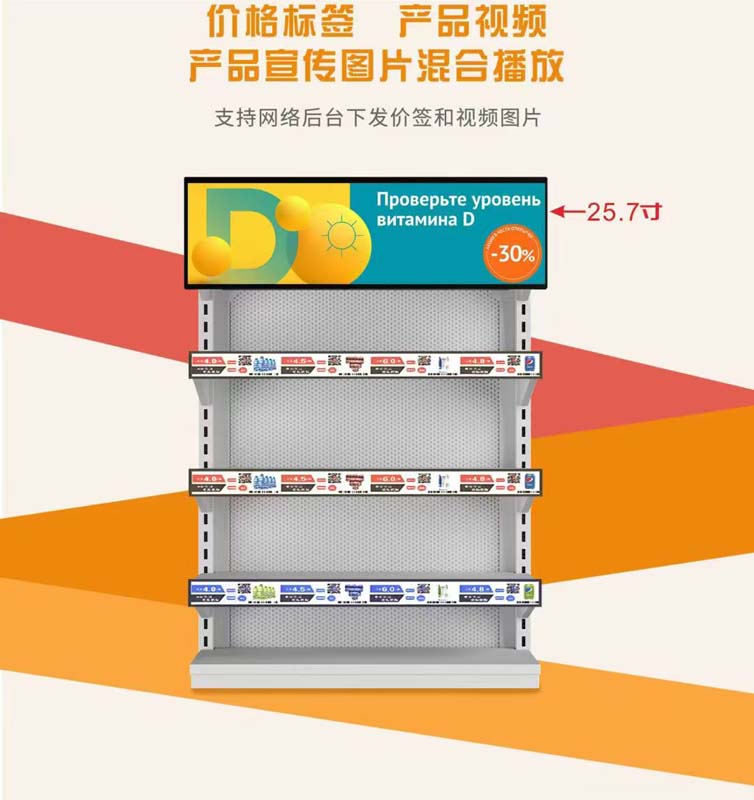
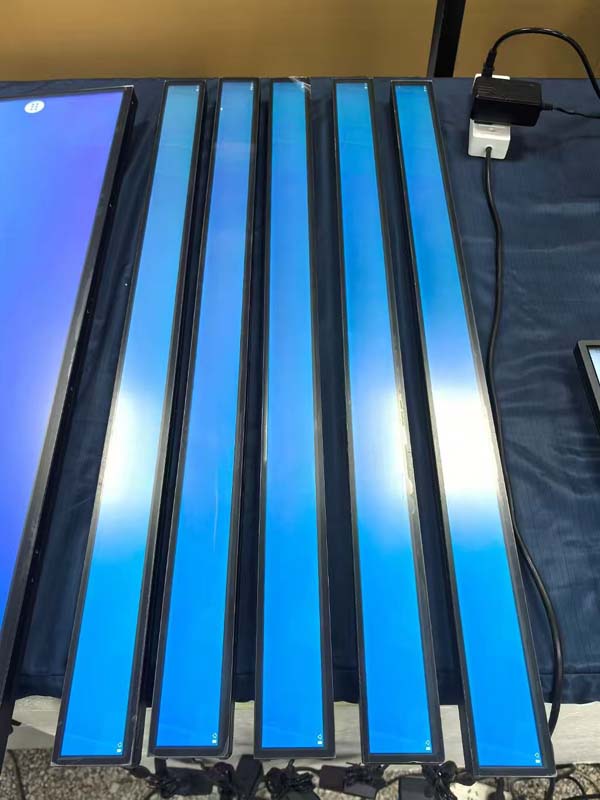
条形屏(业内也叫长条形液晶屏、拉伸屏、Barlike LCD、Stretched Display)是一类长宽比被刻意拉长的显示模组,常见比例从 1:2 一直到 1:10,尺寸覆盖 6.5 英寸到 58 英寸甚至更大。它被大量用在货架电子价签、地铁与商场的导乘广告条、银行柜台叫号屏、自助售货机、充电桩、车载站节牌、医疗仪器面板和工控设备指示区。
和标准 16:9 液晶屏最大的区别在于:条形屏几乎不存在"通用现货"。玻璃基板要按经济切割排版、背光源要重新设计导光板、结构件要单独开模、驱动板要重新烧录时序和 EDID。任何一个环节没在前期确认清楚,都会在样品阶段以"亮度不均、暗角、条纹 mura、装配翘曲、接口不兼容"的形式集中爆发,返工一次往往就是三到五周。因此,一套清晰的开发流程,本质上是在替客户压缩试错成本。
第一阶段:需求确认——把"要一块条形屏"翻译成可执行参数
需求确认是整个项目的地基,经验上这一步做扎实,后面能省掉 60% 以上的沟通返工。建议客户与厂家一起填完下面这张清单,逐项签字确认。
| 类别 | 必须确认的参数 | 常见踩坑点 |
|---|---|---|
| 尺寸 | 对角线尺寸、有效显示区(AA 区)长宽、外形尺寸、边框宽度 | 只报"多少寸",未给 AA 区,导致开模后装机压边 |
| 显示 | 分辨率、像素排列、对比度、色域、可视角度 | 非标分辨率无现成驱动 IC,需重新点屏 |
| 亮度 | 整机亮度(nit)、亮度均匀性、是否需阳光直射可读 | 只要求"越亮越好",忽略散热与功耗上限 |
| 接口 | LVDS / eDP / MIPI / RGB / HDMI / V-by-One,针脚定义、供电电压 | 主板接口与屏不匹配,需加转接板拉长线材 |
| 环境 | 工作温度、存储温度、湿度、防护等级、振动冲击 | 户外机型按室内规格选料,低温启动黑屏 |
| 结构 | 安装方式、螺丝孔位、盖板玻璃(AG/AR/AF)、触摸方案 | 3D 图与实物不符,样品装不进机箱 |
| 商务 | 打样数量、预估年用量、目标单价、认证要求(CE/FCC/RoHS/到达) | 先打样后谈量,量产价格与预期偏差大 |
特别提醒两点。第一,亮度不是孤立指标,1500nit 以上的高亮条形屏必须同步确认散热路径和背光功耗,否则寿命会大幅缩水。第二,如果应用场景在户外或半户外,请把"太阳光下可读"拆成具体的亮度值、对比度值和表面处理方式,模糊描述在验证阶段无法判定合格与否。
第二阶段:可行性评估与方案设计(约 3–7 个工作日)
拿到需求表后,工程团队会做三件事:选屏、定背光、定驱动。
选屏策略分为两条路线。一是"标准屏改制",直接采用现有量产的条形屏玻璃,只改背光亮度、结构件和接口,优点是周期短、成本低、可靠性有数据支撑;二是"全新开模定制",适用于 AA 区尺寸、分辨率或长宽比在现有产品线中找不到接近方案的情况,需要重新做玻璃切割排版和导光板开模,周期通常多出三到四周。工程上会优先推荐第一条路线,把非标需求压缩到最小范围。
背光方案是条形屏的技术核心。超长比例的导光板容易出现两端亮、中间暗的问题,常规做法是采用双侧入光甚至四角入光,配合网点密度渐变设计,把亮度均匀性控制在 80%–85% 以上;对高亮机型还要评估 LED 颗数、铝基板散热面积以及是否加增亮膜(BEF)和反射偏振片(DBEF)。这一步通常会用光学仿真先跑一遍,再进入实物打样。
驱动方案包括点屏时序匹配、Gamma 校准、EDID 写入以及背光恒流驱动设计。此阶段输出的文件是三份:技术规格书、结构 3D 图、接口定义图,客户确认后方可进入开模。
第三阶段:结构、光学与电子设计评审(约 5–10 个工作日)
这一阶段的核心动作是 DFM(可制造性设计)评审,把设计图放到产线视角重新过一遍:FPC 走线是否会被结构件压伤、螺丝柱位置是否落在背光反射片的安全区、盖板玻璃与液晶之间的间隙是否会导致牛顿环、整机跌落时四角应力是否集中。同时确认包装方案,长条形产品在运输中极易因长边受力产生形变,通常需要定制内衬和加强筋。
设计冻结前,建议客户提供实物机箱或有公差的 3D 模型做装配干涉检查,这一步能拦掉大量"样品尺寸对了但装不进去"的问题。
第四阶段:开模与打样(约 15–25 个工作日)
开模内容一般包括导光板模具、结构件(中框、铁框、前框)模具,以及必要的 FPC 与转接板打样。模具完成后进入样品组装,通常先做 5–20 台工程样机。组装过程需记录每一项工艺参数,包括背光贴附压力、密封胶用量、螺丝扭力值,这些数据会直接写入后续的作业指导书。
样品出厂前必须完成 48–72 小时常温点亮老化,把早期失效(亮点、暗点、闪屏、背光虚焊)在厂内筛掉,避免客户收到"开箱就坏"的样品。
第五阶段:样品验证——决定项目能否量产的关键一环
样品送到客户手上,验证不能只靠"肉眼看着还行"。完整的验证分为四个维度:
- 电性能验证:上电时序、功耗、接口信号完整性、EMI 预扫,确认与客户主板兼容,长时间运行无闪屏、无花屏。
- 光学验证:用亮度色度计测九点或十三点亮度,计算均匀性;测中心亮度、色坐标偏差、对比度、可视角度;检查有无 mura、暗角、漏光、水波纹。
- 可靠性验证:高低温工作与存储循环、高温高湿(如 60℃/90%RH)、冷热冲击、振动与跌落、盐雾(户外机型)、ESD 接触与空气放电。
- 装配与外观验证:实机装配、盖板贴合效果、边框段差、螺丝孔对位、整机跌落后的功能保持。
验证结果需要形成书面报告,逐项标注合格与偏差。若出现亮度均匀性不足,通常通过调整网点设计或增加入光侧数量解决;若出现低温响应慢或启动异常,需要核查液晶材料和背光驱动的工作温区;若出现装配翘曲,则回到结构件公差和锁附顺序上找原因。所有偏差修正后必须重新打样确认,切忌"带着问题进量产"。
客户确认样品后,务必签样封存,样品、图纸、规格书三者一致,这是后续批量验收的唯一依据。
第六阶段:小批量试产与量产导入(约 10–15 个工作日)
签样之后先做 50–200 台小批量试产,验证模具稳定性、治具适配性、良率水平和作业节拍,同时输出首件检验报告、出货检验标准(通常按 AQL 抽样)和 PPAP 类文件。试产良率达到约定阈值(高亮条形屏一般在 95% 以上)后,才转入正式量产。量产阶段建议保留每批次的光学抽测记录和背光批次追溯,方便后续分析亮度衰减曲线。
一张表看懂整体周期
| 阶段 | 主要工作 | 参考周期 |
|---|---|---|
| 需求确认 | 参数清单、场景确认、商务沟通 | 1–3 个工作日 |
| 方案设计 | 选屏、背光方案、驱动方案、报价 | 3–7 个工作日 |
| 设计评审 | 3D 结构、光学仿真、DFM | 5–10 个工作日 |
| 开模打样 | 模具加工、组装、老化 | 15–25 个工作日 |
| 样品验证 | 电、光、可靠性、装配四项测试 | 5–10 个工作日 |
| 小批试产 | 试产、良率评估、文件输出 | 10–15 个工作日 |
标准改制方案从需求确认到样品交付,通常 4–6 周可以完成;全新开模的定制方案一般在 8–12 周。这个周期不是越短越好,压缩验证环节省下的两周,往往会在量产阶段以数倍的返工时间还回来。
客户侧最容易忽略的四件事
一是没有提供完整的使用环境描述,尤其是户外日照、粉尘、油污和电磁干扰情况;二是接口只给"HDMI"三个字,没有给主板型号和输出时序;三是把打样价格当成量产价格来谈,导致方案选择偏离;四是样品确认后随意变更结构或主板,造成已开模具无法复用。把这四点前置解决,项目推进的顺畅程度会有明显不同。
结语
定制条形屏的开发流程,说到底是一条"把模糊需求逐步收敛成可测量指标"的路径。需求确认阶段定义什么叫合格,设计阶段保证做得到,打样阶段验证做得对,样品验证阶段用数据证明它真的合格。走完这六个阶段,客户拿到的就不只是一块能亮的屏,而是一份可以在未来三到五年稳定供货的技术基线。
KEYWORDS: 定制条形屏,条形屏开发流程,高亮条形屏,长条形液晶屏,条形屏打样